焊接质量实时检测系统 V2.0
电信号与视觉多信息融合,远距离识别电弧、焊丝与熔池状态,实时检测焊接质量。
产品概述
在生产焊接中,需操作者通过观察焊丝指向以及熔池状态来实时调整焊接参数,从而保证焊接质量。众所周知,焊接环境十分恶劣,操作者需佩戴严密的防护措施。同时,操作者还需精神高度集中,避免焊接过程中出现疲劳、走神等情况。这不仅损害了操作者的身体健康,还严重影响焊接效率和质量。
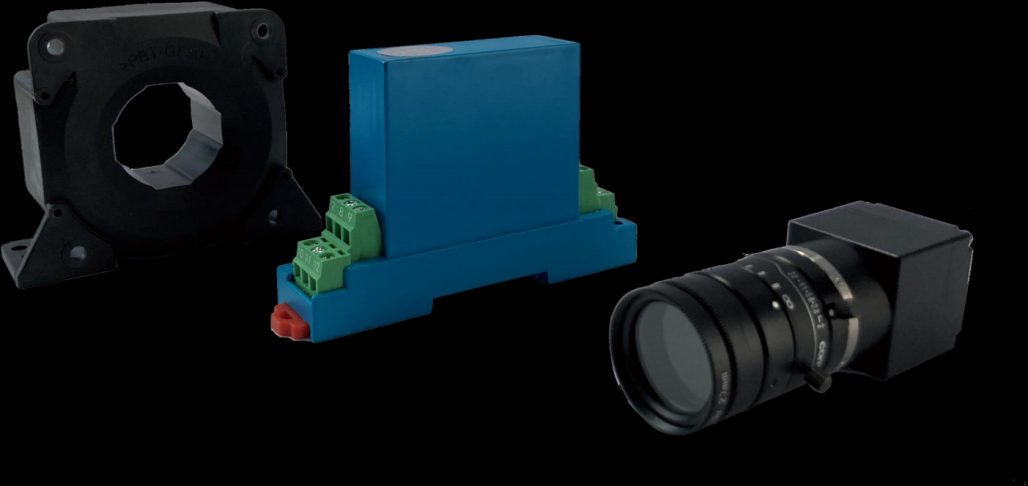
芯合科技自主研发的“焊接质量实时检测系统”致力于向无人化、精准化,该系统主要由电检模块、前端探头和焊接质量检测软体集成。电检模块可有效检测焊接过程中的电流电压波动,同时将变化传递至判断模型中进行有效分析。焊接质量检测模块前端探头固定在机械臂或焊接专机末端 20-25 公分处与焊枪同步移动,确保能清晰识别到的图像和焊丝位置。采集触发模块通过电信号对前端探头进行触发,保持采集数据的有效性。
该系统主要有以下作用:
(1)通过焊接过程中的焊丝位置、熔池状态,可远距离识别电弧、焊丝(钨极)、熔池情况,系统给于质量检测判定,焊工可通过系统输出的结果对焊接情况进行人工干预;
(2)实时检测焊接过程中电流电压变化情况。
(3)系统对当前焊接状态过程进行分析,判断当前焊接进程(打底焊、填充焊、盖面焊),为焊工提供技术参考;
(4)系统对当前焊缝情况进行诊断,得到打底焊焊缝尺寸(焊缝厚度、背面余高、熔宽),填充焊(焊缝厚度、熔深、熔宽),盖面焊(焊缝厚度、熔深、熔宽),并根据焊缝尺寸对焊接缺陷(余高过高等进行判定);
(5)为焊接过程中的实时控制提供基础。
检测系统功能
V2.0 当前可实现
- 电流电压显示
- 焊接进程判断(打底焊、填充焊、盖面焊)
- 焊缝尺寸预测(焊缝厚度、熔深、熔宽)
可在线识别的缺陷
- 余高过高
- 未熔透
“焊接质量实时检测系统”不仅解决了焊接设备工作时的观测难、检测难问题,还提高了焊接系统的可靠性。适用于任意自动化焊接设备,兼容性高。这不仅让焊接观测环境得到很大的改善,既节约人力,又提高了焊接质量及品质。
系统软件
系统软件适用于 Windows 操作系统的电脑,把高动态熔池检测相机、Windows 系统的电脑正确连接之后,打开“焊接质量实时检测系统”进行相应的设置,图像显示区域就会显示出对应的图像。
软件具备数据记录、定期删除、回放等功能,分为 V2.0 标准版和 V3.0 升级版。界面简洁、操作便捷。
产品特点
具有视频录制回放、以太网传输,POE 供电,无需外置电源、抗干扰,带有可更换玻璃片及减光片、远程固件更新等特点。此产品是山东芯合机器人科技有限公司新系列产品中的高端产品,该系列高性价比、设定简单、操作方便,特别适合集成到现有机器和自动化系统中。
从外观上看,“焊接质量实时检测系统”分为前端探头部分和后端数据处理部分,前端探头部分体积小巧,安装位置更加灵活,而且通过航插线缆和后端数据处理器连接,可以大大减小干涉问题。
焊接动态过程信息的实时获取和分析是实现智能化焊接制造的重要部分,针对焊接过程中普遍存在的弧光干扰等问题。本产品基于逻辑触发图像传感技术和电信号同步传感技术,采用多信息融合的方法,采用端对端深度学习方法,不仅可在无外加辅助光源下,不受焊接电流波动干扰,实时获得清晰的熔池、焊丝/焊枪位置、电弧、坡口、母材等情况,实现焊接过程实时可视化及机器人的高可达性;同时研发的深度学习算法,可有效适应因机械臂/工件旋转所导致的图像畸变问题,自动辨别打底、填充、盖面等焊道,实时预测熔深、正/背面余高、熔宽等焊接缺陷。
可实时在线识别的缺陷
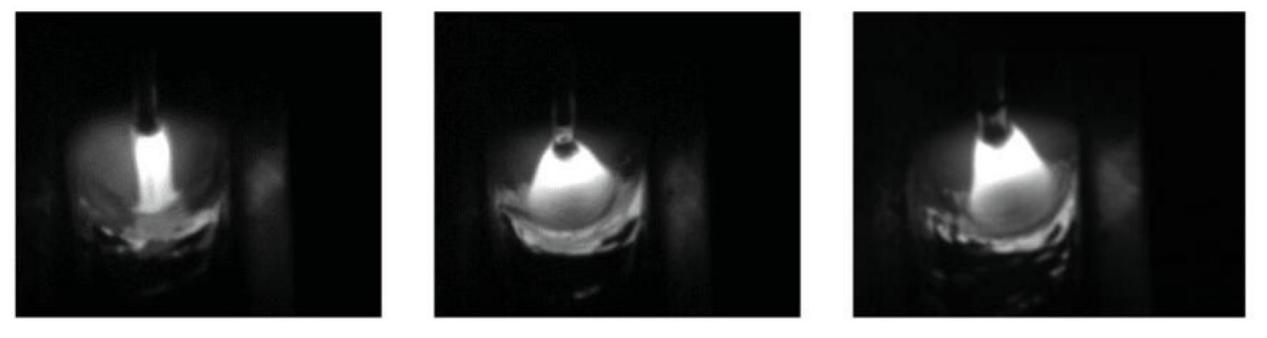
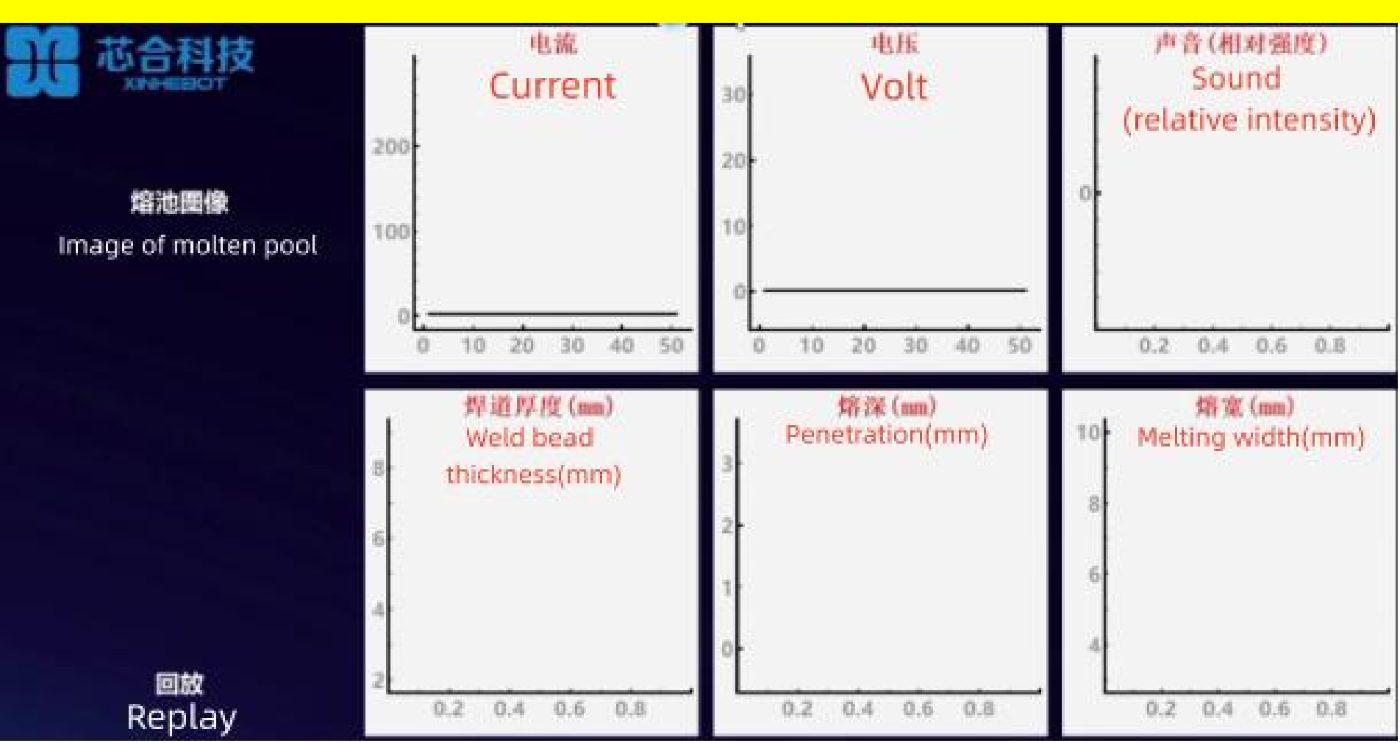
焊缝成形关键参数
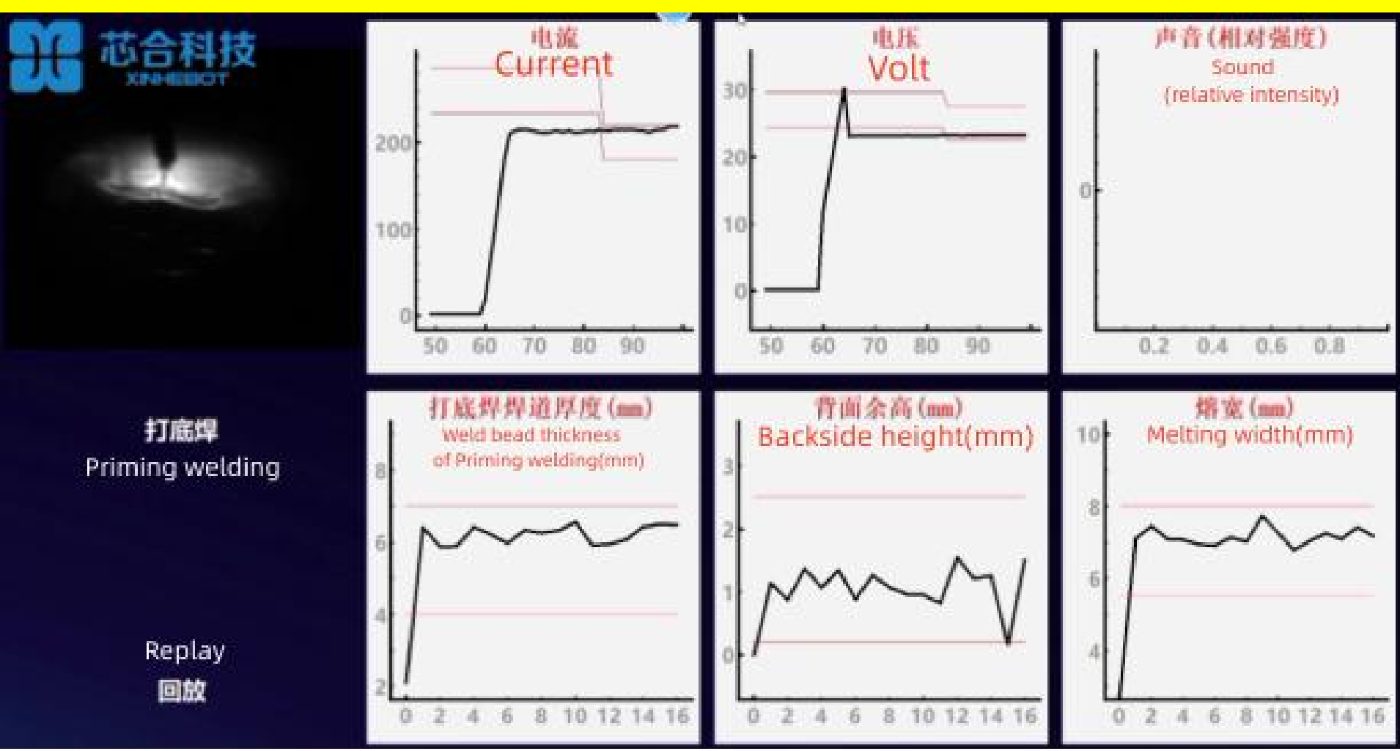
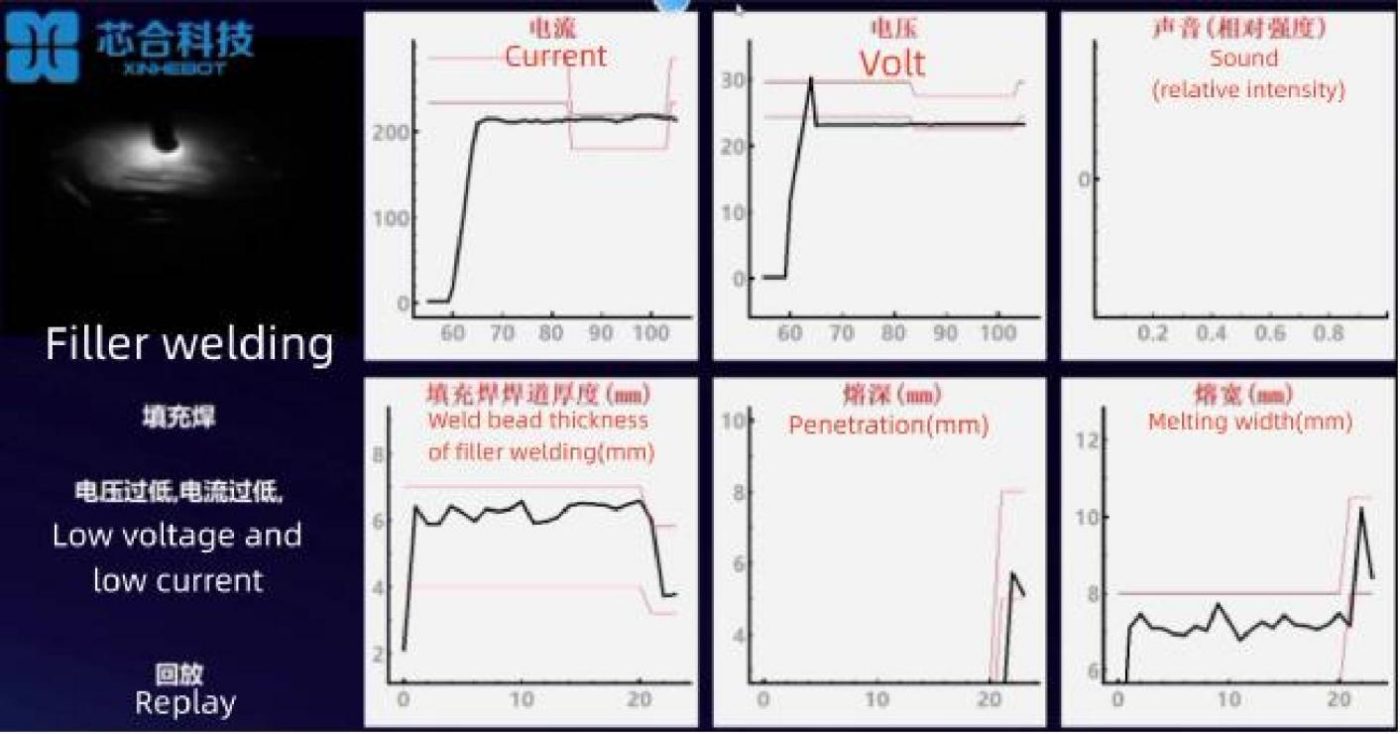
技术参数
| 有效分辨率 | 800*600 |
|---|---|
| 安装距离 | 200-300mm |
| 调焦 | 手动 |
| 视频录制/回放/定期删除 | 支持 |
| 起弧检测及自动录制 | 支持 |
| 打底、填充、盖面焊 | 自动识别 |
| 余高、熔宽、熔深、缺陷 | 实时判定 |
| 逻辑触发 | 支持 |
| 焊接类型 | 氩弧焊、气保焊等 |
| 外加光源 | 不需 |
| 通讯接口 | USB3/RJ45 |
| 系统更新 | 远程 |
| 重量 | 250g(探头) +3kg(计算盒) |